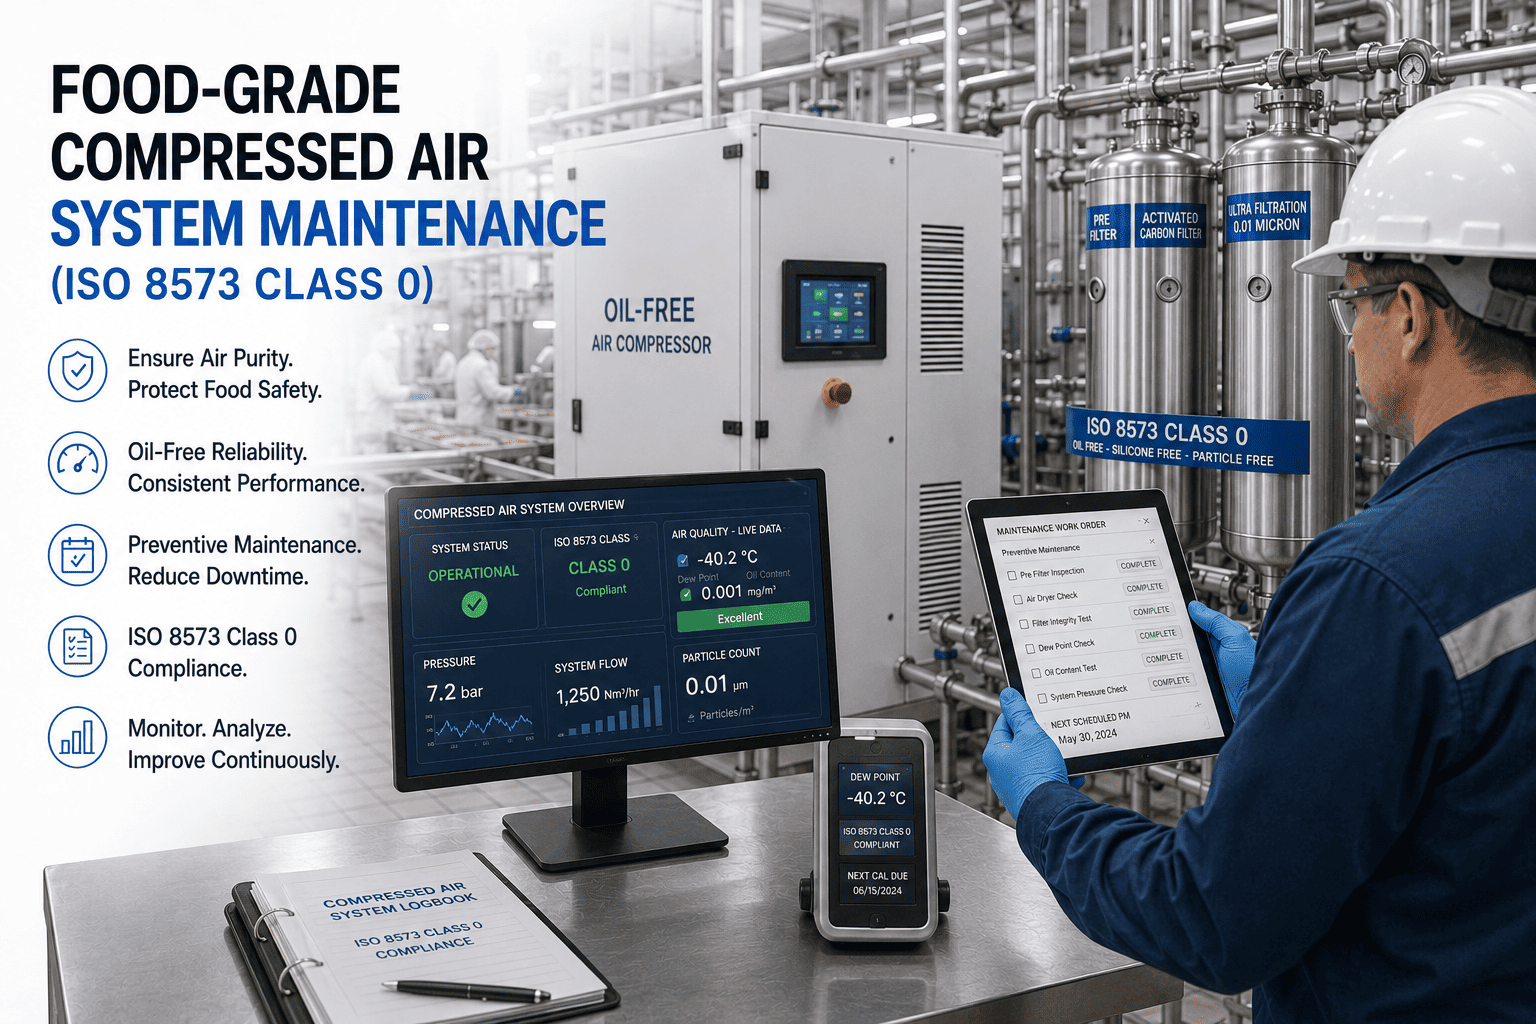
A bakery in Wisconsin discovered metal particles in their compressed air system during a routine FDA
inspection—particles that had been depositing on product contact surfaces for weeks. The contamination traced back
to an aging compressor with failing internal components, costing the facility $340,000 in product holds, deep
cleaning, and regulatory response. The compressed air delivered to your compressed air system maintenance
food manufacturing operations carries more than pressure—it carries responsibility for product safety,
and that responsibility demands systematic maintenance that most facilities overlook until inspection day.
Compressed air systems in food plants aren't simple utility infrastructure. They're complex networks where
contamination from oil carryover, particulates, moisture, or microbial growth can compromise food safety across
dozens of contact points simultaneously. Effective compressed air maintenance requires understanding not just
mechanical reliability but also air quality standards, filtration efficiency degradation, and the specific
vulnerabilities that occur where pneumatics meet food production. Digital maintenance systems transform compressed
air from an invisible utility into a documented, validated, food-safety-critical system.
Sign up for
Oxmaint to implement food-grade compressed air maintenance programs, or book a demo to see how structured workflows protect product safety through air
quality management.
Utilities / Compressed Air Systems
Compressed Air System Maintenance in Food Manufacturing
Maintain air quality, prevent contamination, and ensure food safety compliance
through systematic compressed air system management.
Of Food Plants Use Compressed Air on Product Contact Surfaces
Reduction in Contamination Incidents with Monitoring
Energy Savings from Leak Detection Programs
$85K
average
Annual Cost of Unmanaged Air System in Mid-Size Plant
Why Compressed Air Quality Matters in Food Plants
Compressed air systems in food manufacturing aren't optional utilities—they're integral to production processes
across packaging, conveying, sorting, coating, and cleaning operations. Air that contacts food products or food
contact surfaces must meet food-grade quality standards equivalent to an ingredient. Yet many facilities manage
compressed air reactively, addressing compressor failures without monitoring the air quality issues that develop
between breakdowns.
The FDA, GFSI schemes, and AIB standards all address compressed air quality as a potential adulterant source.
Compressed air used on food contact surfaces or in direct food contact must be monitored for oil content,
particle count, moisture level, and microbial contamination. Facilities that treat compressed air as "just
another utility" discover during audits that they've been operating without the documentation, testing
protocols, or maintenance records required to demonstrate air quality control.
3-5
micrograms of oil per cubic meter is the maximum contamination allowed for Class 1 food-grade
compressed air according to ISO 8573-1 standards. Most facilities don't test oil carryover
systematically, making compliance verification impossible during third-party audits.
Critical Monitoring Points for Food-Grade Compressed Air
Effective compressed air maintenance in food plants requires monitoring multiple quality parameters at strategic
points throughout the distribution system, not just at the compressor outlet.
Oil carryover from lubricated compressors or degraded filter coalescers contaminates air streams,
creating food safety risks and filter clogging downstream.
MEASUREMENT LOCATIONS:
After compressor before filtration
After final coalescing filters
At critical use points near food contact
DETECTS:
Compressor ring wear allowing oil passage
Coalescing filter saturation or channeling
Upstream contamination from maintenance activities
Moisture in compressed air creates condensation inside piping, supports microbial growth, and causes
product quality issues during pneumatic operations.
MEASUREMENT LOCATIONS:
After air dryer discharge
Distribution header endpoints
Temperature-sensitive application points
DETECTS:
Dryer malfunction or desiccant saturation
Inadequate after-cooling before drying
Moisture ingress from storage tanks or piping
Particulate contamination from pipe scale, compressor wear debris, or atmospheric dust creates
physical hazards and indicates system degradation.
MEASUREMENT LOCATIONS:
After particulate filters
Before sterile filter elements
Critical direct-contact application points
DETECTS:
Filter element failure or bypass
Internal piping corrosion or scale
Compressor component wear generating debris
Pressure fluctuations indicate capacity issues, leaks, or control problems that affect production
reliability and equipment performance.
MEASUREMENT LOCATIONS:
Main distribution header
Critical process endpoints
After pressure regulators serving sensitive equipment
DETECTS:
Compressor capacity degradation
Major leak development in distribution system
Undersized piping creating pressure drop
Bacterial and mold contamination in compressed air systems grows in moisture accumulation points and
creates direct food safety risks.
TESTING LOCATIONS:
Receiver tank drain points
Low-velocity piping sections
Food contact application endpoints
DETECTS:
Moisture accumulation supporting biofilm
Inadequate dryer performance
Dead-leg piping with stagnant conditions
Elevated compressor temperatures indicate cooling issues, excessive load, or mechanical problems
developing before catastrophic failure.
MEASUREMENT LOCATIONS:
Discharge air temperature
Bearing temperatures on critical components
Cooling water or oil temperatures
DETECTS:
Cooling system fouling or flow restriction
Valve sequencing issues creating overload
Bearing wear increasing friction
Monitor Air Quality. Protect Product Safety. Stay Compliant.
Oxmaint provides the monitoring frameworks and documentation tools to manage compressed air as a
food-safety-critical utility system.
Common Compressed Air System Failures
Understanding typical failure modes helps facilities prioritize monitoring and prevent the contamination events
that create food safety incidents.
PREDICTIVE SIGNATURES:
Increasing differential pressure across coalescing filters
Rising oil vapor content in downstream testing
Visible oil sheen on condensate drain discharge
Compressor operating temperature trending upward
FAILURE IMPACT:
Oil contamination reaches food contact surfaces creating direct
adulterant risk, filter saturation causes channeling allowing oil bypass, product contact requires
hold and investigation.
PREDICTIVE SIGNATURES:
Dew point readings trending toward ambient
Condensate volume increasing in receiver drains
Refrigerated dryer discharge temperature rising
Desiccant dryer purge cycle frequency increasing
FAILURE IMPACT:
Liquid water in distribution piping creates rust and scale, moisture
supports microbial growth in dead legs, product quality issues from water droplet carryover during
pneumatic operations.
PREDICTIVE SIGNATURES:
Sudden drop in differential pressure across filter
Particle count spike in downstream testing
Oil aerosol detected after coalescing stage
Visible contamination in final filter housing
FAILURE IMPACT:
Complete loss of contamination control allows unfiltered air to
contact products, catastrophic filter failure releases accumulated contaminants as surge, requires
system shutdown and piping decontamination.
PREDICTIVE SIGNATURES:
Header pressure declining during production peaks
Compressor load cycle time shortening
Specific power consumption increasing
Valve sequencing becoming erratic
FAILURE IMPACT:
Insufficient pressure at endpoints affects production rates, equipment
cycling creates pressure fluctuations damaging to precision pneumatics, forced operation at maximum
load accelerates wear on all components.
PREDICTIVE SIGNATURES:
Compressor runtime increasing without production changes
Baseline pressure decaying faster when system idle
Ultrasonic surveys detecting new leak locations
Energy consumption trending upward month-over-month
FAILURE IMPACT:
Wasted energy costs $85K+ annually in average facilities, insufficient
capacity during peak demand affects production, compressor overwork accelerates major component
failures, moisture loading increases from excess runtime.
PREDICTIVE SIGNATURES:
Moisture detection in low-velocity piping sections
Biofilm visible in receiver tank inspections
Elevated dew point in distribution endpoints
Drain discharge showing particulate or slime
FAILURE IMPACT:
Direct food safety violation if microbial air contacts products,
difficult to remediate without piping replacement, creates recurring contamination source requiring
continuous sanitization, fails audit requirements for environmental monitoring programs.
Compressed Air Maintenance Roadmap
Implementing a comprehensive compressed air quality program requires phased deployment that builds monitoring
capability while maintaining production continuity.
System Assessment and Documentation
Week 1-2
Map complete compressed air system including all generation, treatment, and
distribution equipment
Classify all endpoints by food safety risk level
Review existing testing records and identify documentation gaps
Conduct baseline air quality testing at critical points
Define air quality specifications matching risk classification
Monitoring Infrastructure Deployment
Week 3-6
Install online monitoring for pressure and dew point at key locations
Establish sampling ports for periodic oil and particle testing
Configure alert thresholds based on specification limits
Integrate monitoring data with maintenance management system
Train operators on daily monitoring routines and alert response
Preventive Maintenance Program Development
Week 7-10
Create PM schedules for all compressors, dryers, and filtration equipment
Define filter replacement triggers based on differential pressure and time
Establish testing protocols and frequencies for each parameter
Document procedures for sampling, testing, and result interpretation
Build component inventory ensuring critical spare availability
Leak Detection and Energy Program
Week 11-14
Conduct comprehensive ultrasonic leak survey
Prioritize leaks by flow rate and repair accessibility
Implement quarterly leak detection as ongoing program
Establish energy baseline and track consumption trends
Calculate ROI for compressed air efficiency investments
Validation and Continuous Improvement
Week 15-18
Complete validation testing demonstrating air quality control
Generate audit-ready documentation package
Establish quarterly management review of system performance
Implement trending analysis to identify degradation patterns
Train new team members on compressed air quality requirements
Build Your Air Quality Management Program
Oxmaint provides the frameworks to transform compressed air from reactive utility to validated food safety
system.
Compressed Air Best Practices
1
Test Regularly, Not Just During Audits
Air quality testing should occur on defined schedules regardless of
audit timing. Monthly testing at critical points catches contamination developing between inspections
and provides trend data showing control over time.
2
Replace Filters Proactively
Don't wait for differential pressure alarms or air quality failures.
Replace filter elements based on manufacturer recommendations and system load, ensuring degraded filters
never compromise contamination control.
3
Drain Condensate Daily
Moisture accumulation in receiver tanks and drain legs creates
biofilm growth opportunities. Manual drains should be opened daily even if automatic drains are
installed, verifying moisture removal and checking for contamination.
4
Classify Endpoints by Risk
Not all compressed air uses require identical quality standards.
Direct food contact demands Class 1 specifications while maintenance shop air can use lower grades.
Risk-based classification focuses resources where food safety requires it.
5
Fix Leaks as They're Found
Don't create leak repair backlogs. Each leak wastes energy
continuously and forces compressors to run longer, increasing moisture loading and component wear.
Immediate repair prevents small problems from becoming system capacity limitations.
6
Validate After Maintenance
Filter changes, dryer service, or compressor repairs should trigger
validation testing before returning to service. Post-maintenance verification ensures work was completed
correctly and system performance meets specifications.
Frequently Asked Questions
What air quality class do we need for different applications in our food plant?
ISO 8573-1 defines air quality classes. Direct food contact typically requires Class
1:2:2 (oil:particle:moisture). Food contact surfaces can often use Class 1:3:3. Non-contact pneumatics
serving production equipment may use Class 2:4:4. Your HACCP plan should define requirements based on
contamination risk assessment.
Sign up for Oxmaint to document air quality specifications by endpoint.
How often should we test compressed air quality?
Testing frequency depends on risk classification and regulatory requirements.
Critical direct-contact points typically require monthly testing. Food contact surfaces quarterly.
Lower-risk applications semi-annually. Online monitoring provides continuous pressure and dew point
verification between periodic sampling for oil, particles, and microbial contamination.
Can oil-free compressors eliminate the need for air quality monitoring?
No. While oil-free compressors eliminate oil carryover from the compression chamber,
they don't address particles, moisture, or atmospheric contamination entering through the inlet. Oil-free
systems still require filtration, drying, and regular air quality testing to meet food-grade specifications.
The monitoring program may be simplified but cannot be eliminated.
What documentation do auditors expect for compressed air control?
Auditors look for air quality specifications matching application risk, testing
records with timestamps and results, preventive maintenance records for filtration and drying equipment,
validation testing after maintenance, and investigation reports for any excursions. Digital systems like
Oxmaint ensure complete, unalterable records meeting audit requirements.
How do we justify the cost of comprehensive air quality programs to management?
Calculate the cost of a single contamination event—product holds, investigation
time, potential recall, regulatory response, customer notification. Compare that to annual program costs.
Most facilities find ROI under 6 months when contamination risk is properly quantified. Energy savings from
leak detection typically pay for monitoring infrastructure within 2 years even without considering food
safety benefits.
Transform Compressed Air Into a Validated Food Safety System
Oxmaint provides the monitoring protocols, documentation tools, and preventive maintenance frameworks to
manage compressed air quality with the rigor food safety demands.